Primo Roasting Equipment
Los tambores de producción, Huntington Beach, California, Estados Unidos.
La historia
Dion Humphreys deja Diedrich Roasters en 1993 para fundar Primo. El estado más antiguo conocido de su sitio, fechado el 3 de diciembre de 1998, sitúa el taller en el 17875 de Sky Park North, en Irvine, California. El número de llamada gratuita figura ya allí, y es el que la casa da todavía hoy: son treinta años de continuidad que nada más documenta. Sigue la serie PRI, conocida por las fichas técnicas archivadas de los años 2010. Va del PRI-TT-EC, con una carga de 2,7 kg de verde, al PRI-265, con una carga de 140 kg, es decir, dos sacos. En 2018, Brandon Miller monta Dynamize Coffee con Christian Longnecker y les compra una de 5 kg. Un año después vuelve a encargar una de 30 kg. Será la última máquina ensamblada por el propio Humphreys. El fundador dejaba el estado y solo tenía unas semanas para encontrar a un sucesor. Miller, ingeniero de veintisiete años, retoma Primo sin inversionista, reinvirtiendo únicamente sus ganancias. Hace digitalizar por primera vez los planos de la casa, que hasta entonces seguían en papel. Rediseña las piezas para que sean más sencillas de mecanizar, lo que acorta los plazos. A finales de 2021, la serie Xr empieza a sustituir a la PRI. El taller ocupaba entonces 6 000 pies cuadrados en Santa Ana, unos 560 metros cuadrados. Desde entonces se ha trasladado a Huntington Beach, dirección que el sitio da desde principios de 2026.
Lo que fabrica
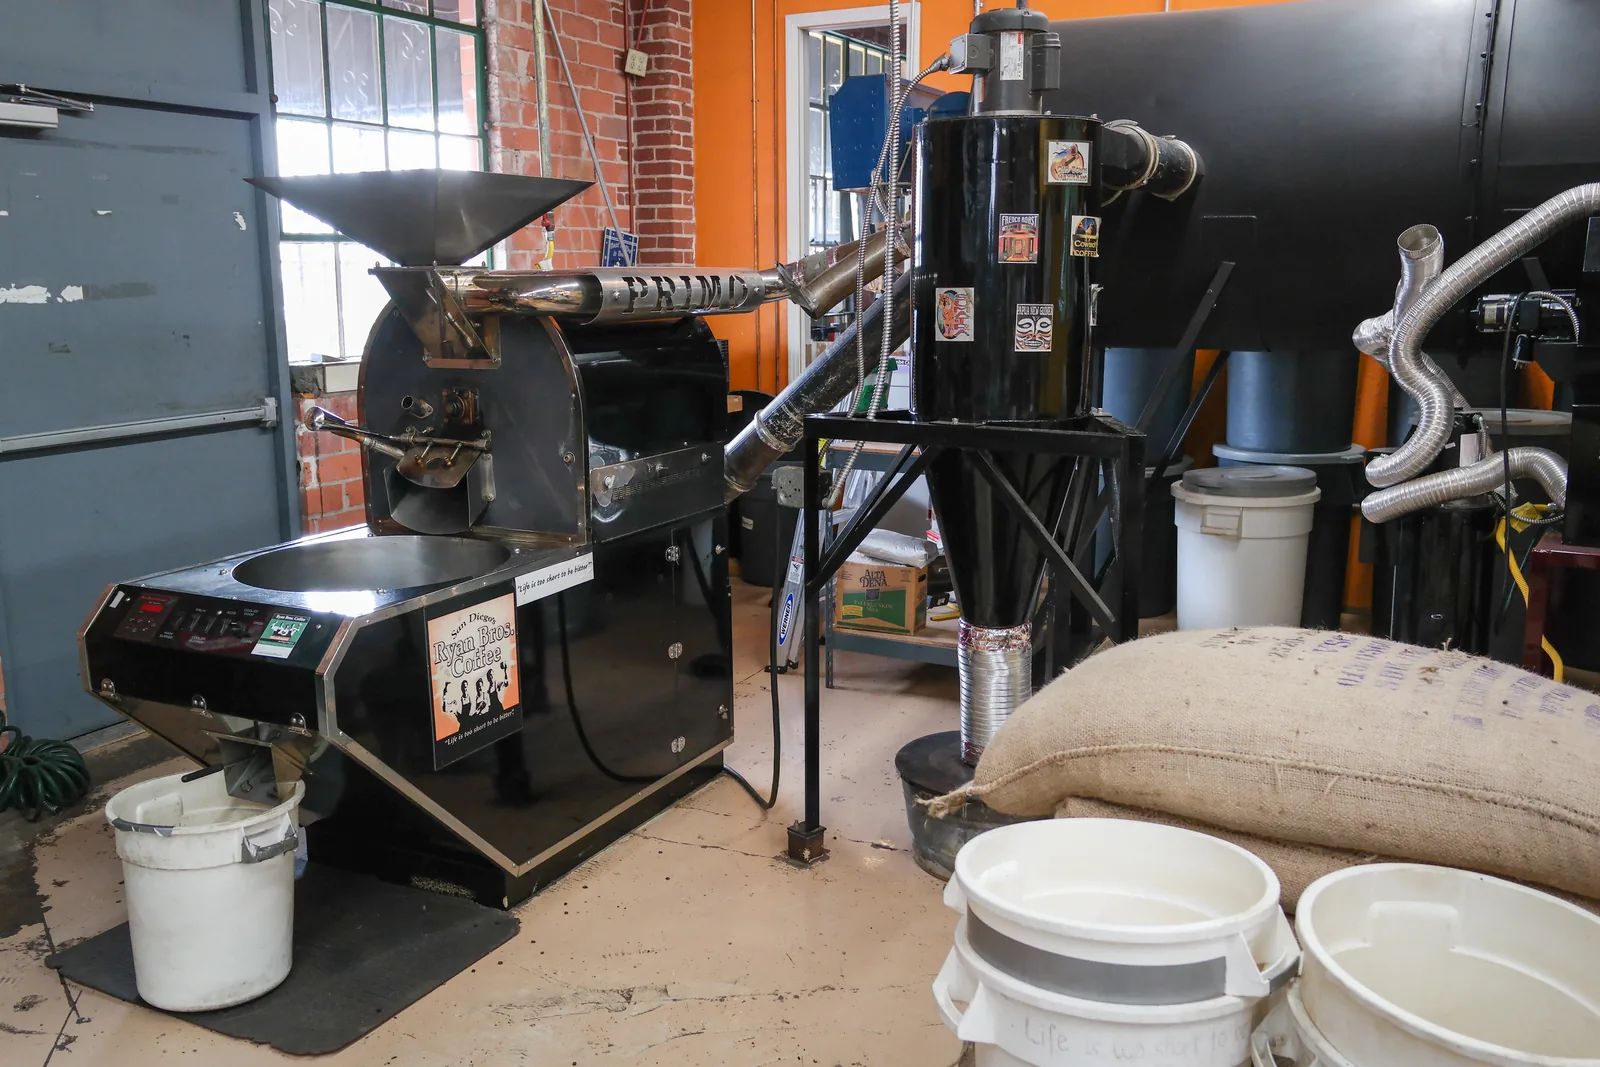
Tambor horizontal calentado a gas, natural o propano a elección, con quemador infrarrojo. En este tipo de quemador, el gas arde en la superficie de un elemento que se pone al rojo. El calor parte entonces hacia la chapa del tambor en forma de radiación, y no de llama que lame el metal. El grano recibe, por tanto, su calor por conducción desde la chapa, y por convección desde el aire aspirado a través. El fabricante anuncia 300 pies cúbicos por minuto de aire de tueste en el XR-15, es decir, unos 510 metros cúbicos por hora, y 360 en los XR-20 y XR-30. Un ciclón independiente, esa torre que separa del aire las películas del grano por fuerza centrífuga, recoge los finos. La bandeja de enfriamiento tiene su propio ventilador y su propio motor, lo que permite el solapamiento de las tandas. El corte, la soldadura y el ensamblaje se hacen en el taller de Huntington Beach. Solo los motores y los módulos de control vienen de Grainger, un distribuidor industrial generalista. La máquina habla Modbus ASCII por puerto USB, un protocolo industrial abierto y documentado.
Los modelos
Serie Xr en el catálogo en septiembre de 2026. El XR-5 admite de 2,5 a 5 kg de verde por tanda y entrega 19 kg de tostado por hora. El XR-15 va de 7 a 15 kg, con 43 kg por hora. El XR-20 va de 9 a 20,4 kg, con 65 kg por hora. El XR-30 va de 15,9 a 31,75 kg, con 104 kg por hora. El fabricante anuncia dos quemadores infrarrojos en los XR-15, XR-20 y XR-30, solo uno en el XR-5. El XR-70 y las fabricaciones especiales se anuncian de 70 a 200 kg. El XR-3 salió del catálogo, pero sus piezas se siguen vendiendo. Los precios están publicados, de 28 000 dólares para el XR-5 a 195 000 para el XR-70. La serie PRI está descontinuada. Incluía el PRI-TT-EC, con una carga de 6 libras de verde, es decir, 2,7 kg, y el PRI-T, con una carga de 12 libras, es decir, 5,4 kg. Venían luego el PRI-20 (35 libras, 15,9 kg), el PRI-35 (45 libras, 20,4 kg) y el PRI-50 (70 libras, 31,8 kg). Los dos más grandes, PRI-135 y PRI-265, cargaban 155 y 310 libras, es decir, 70 y 140 kg.
Lo que se gana
El quemador infrarrojo no tiene una lengua de llama que toque un punto de la chapa. El calor llega por radiación a lo largo de todo el tambor. No hay, por tanto, una franja sobrecalentada donde el grano en contacto se quemaría. La bandeja de enfriamiento tiene su propio ventilador, dado a 1125 pies cúbicos por minuto. La tanda siguiente puede así salir mientras la anterior se enfría, de ahí los 104 kg por hora anunciados en el XR-30. Como el protocolo Modbus es abierto, Artisan y Cropster leen la máquina sin pasar por el software del fabricante. Toda la chapistería puede rehacerse en el taller, puesto que allí fue cortada y soldada. Solo los motores y los módulos de control dependen de un tercero.
Lo que se pierde
Una superficie radiante tiene inercia. Cuando se corta el gas, el elemento sigue al rojo unos segundos. La corrección llega, por tanto, con retraso, allí donde una llama directa responde de inmediato. El aire por kilo también baja cuando las máquinas crecen. A plena carga, el XR-15 dispone de 20 pies cúbicos por minuto y por kilo, el XR-30 de solo 11,3. La máquina grande deja, por tanto, menos margen de acción al aire. Misma pendiente en el enfriamiento: los XR-15, XR-20 y XR-30 reciben el mismo motor de ventilador y el mismo flujo anunciado de 1125 pies cúbicos por minuto. El kilo por enfriar dispone allí de la mitad de aire en el XR-30 que en el XR-15. Roast Master automatiza el gas y el aire, pero deja la velocidad del tambor en manos del operador.