El pulido húmedo
Después del secado.
¿Qué se pule realmente?
Reproducir la escena o elegir una etapa. La animación simplifica el mecanismo; lo que sigue aporta los detalles y las referencias disponibles.
El pulido húmedo es un acabado del beneficio seco. Toma un café verde ya trillado, calibrado y seleccionado, que conserva restos de película plateada, el tegumento de la semilla, sobre todo en su hendidura central.
Leer las etapas sin animación
- Un grano ya secoEl pulido húmedo es un acabado del beneficio seco. Toma un café verde ya trillado, calibrado y seleccionado, que conserva restos de película plateada, el tegumento de la semilla, sobre todo en su hendidura central.
- Humedecer la película, no el granoUna bomba nebuliza un poco de agua, o de vapor, justo lo suficiente para mojar la película. Seca, es quebradiza y se adhiere; húmeda, se hincha y se suelta. La palabra húmedo califica el agua añadida, no el estado del grano.
- Los granos se frotan entre síLa máquina agita el lote sin revestimiento abrasivo: los granos se frotan unos contra otros y la película sale con el polvo hacia un recipiente. Las cifras de pérdida y de rotura provienen de un fabricante, nadie las ha verificado.
- Enfriar antes de ensacarLa fricción calienta: treinta kilovatios para 800 kilos por hora tienen que salir en alguna parte. El grano se enfría de inmediato, porque un grano ensacado caliente se decolora. El lote sale limpio y brillante; ningún ensayo dice qué cambia eso en la taza.
Para retener: el pulido húmedo retira la película de un grano seco; cambia el aspecto y el precio de un lote, no su calidad demostrada.
En la historia: En la historia: en Guadalupe, a comienzos del siglo XX, el café pulido llevaba el nombre de café bonifieur, por el nombre de la máquina.
Leer el artículo completo y sus fuentes ↓Dónde se practica
Vietnam primero, y con gran diferencia. La mención «wet polished» se ha convertido allí en un descriptor de grado, escrito negro sobre blanco en las ofertas de exportación del canephora: Grade 1, screen 18, wet polished. Los pliegos de condiciones vendidos con esos lotes anuncian como máximo 0,3 por ciento de granos negros y quebrados, como máximo 12,5 por ciento de humedad, como máximo 0,1 por ciento de materias extrañas y al menos 90 por ciento de granos retenidos en la criba 18. La criba se cuenta en sesentaicuatroavos de pulgada, de modo que la criba 18 equivale a unos 7,1 milímetros. La norma nacional de referencia es la TCVN 4193, revisada en 2014, que fija los calibres, los defectos, la humedad y los métodos de ensayo del café verde de exportación. Este texto no se leyó para esta ficha.
Indonesia después, con su canephora. La clasificación comercial lleva allí una mención aparte, AP, por after polished, es decir, después del pulido. Se suma al grado de defectos, que se cuenta sobre una muestra de 300 gramos según la norma SNI 01-2907-2008. Lampung, en el sur de Sumatra, es su foco: la preparación en seco se hace en Bandar Lampung, en las plantas del puerto, y no en las fincas.
La India, en sus curing works, esas plantas de preparación del café verde instaladas lejos de las plantaciones, practica el pulido desde hace mucho tiempo en sus arábicas lavados. De ahí viene la mención «plantation» de los grados indios.
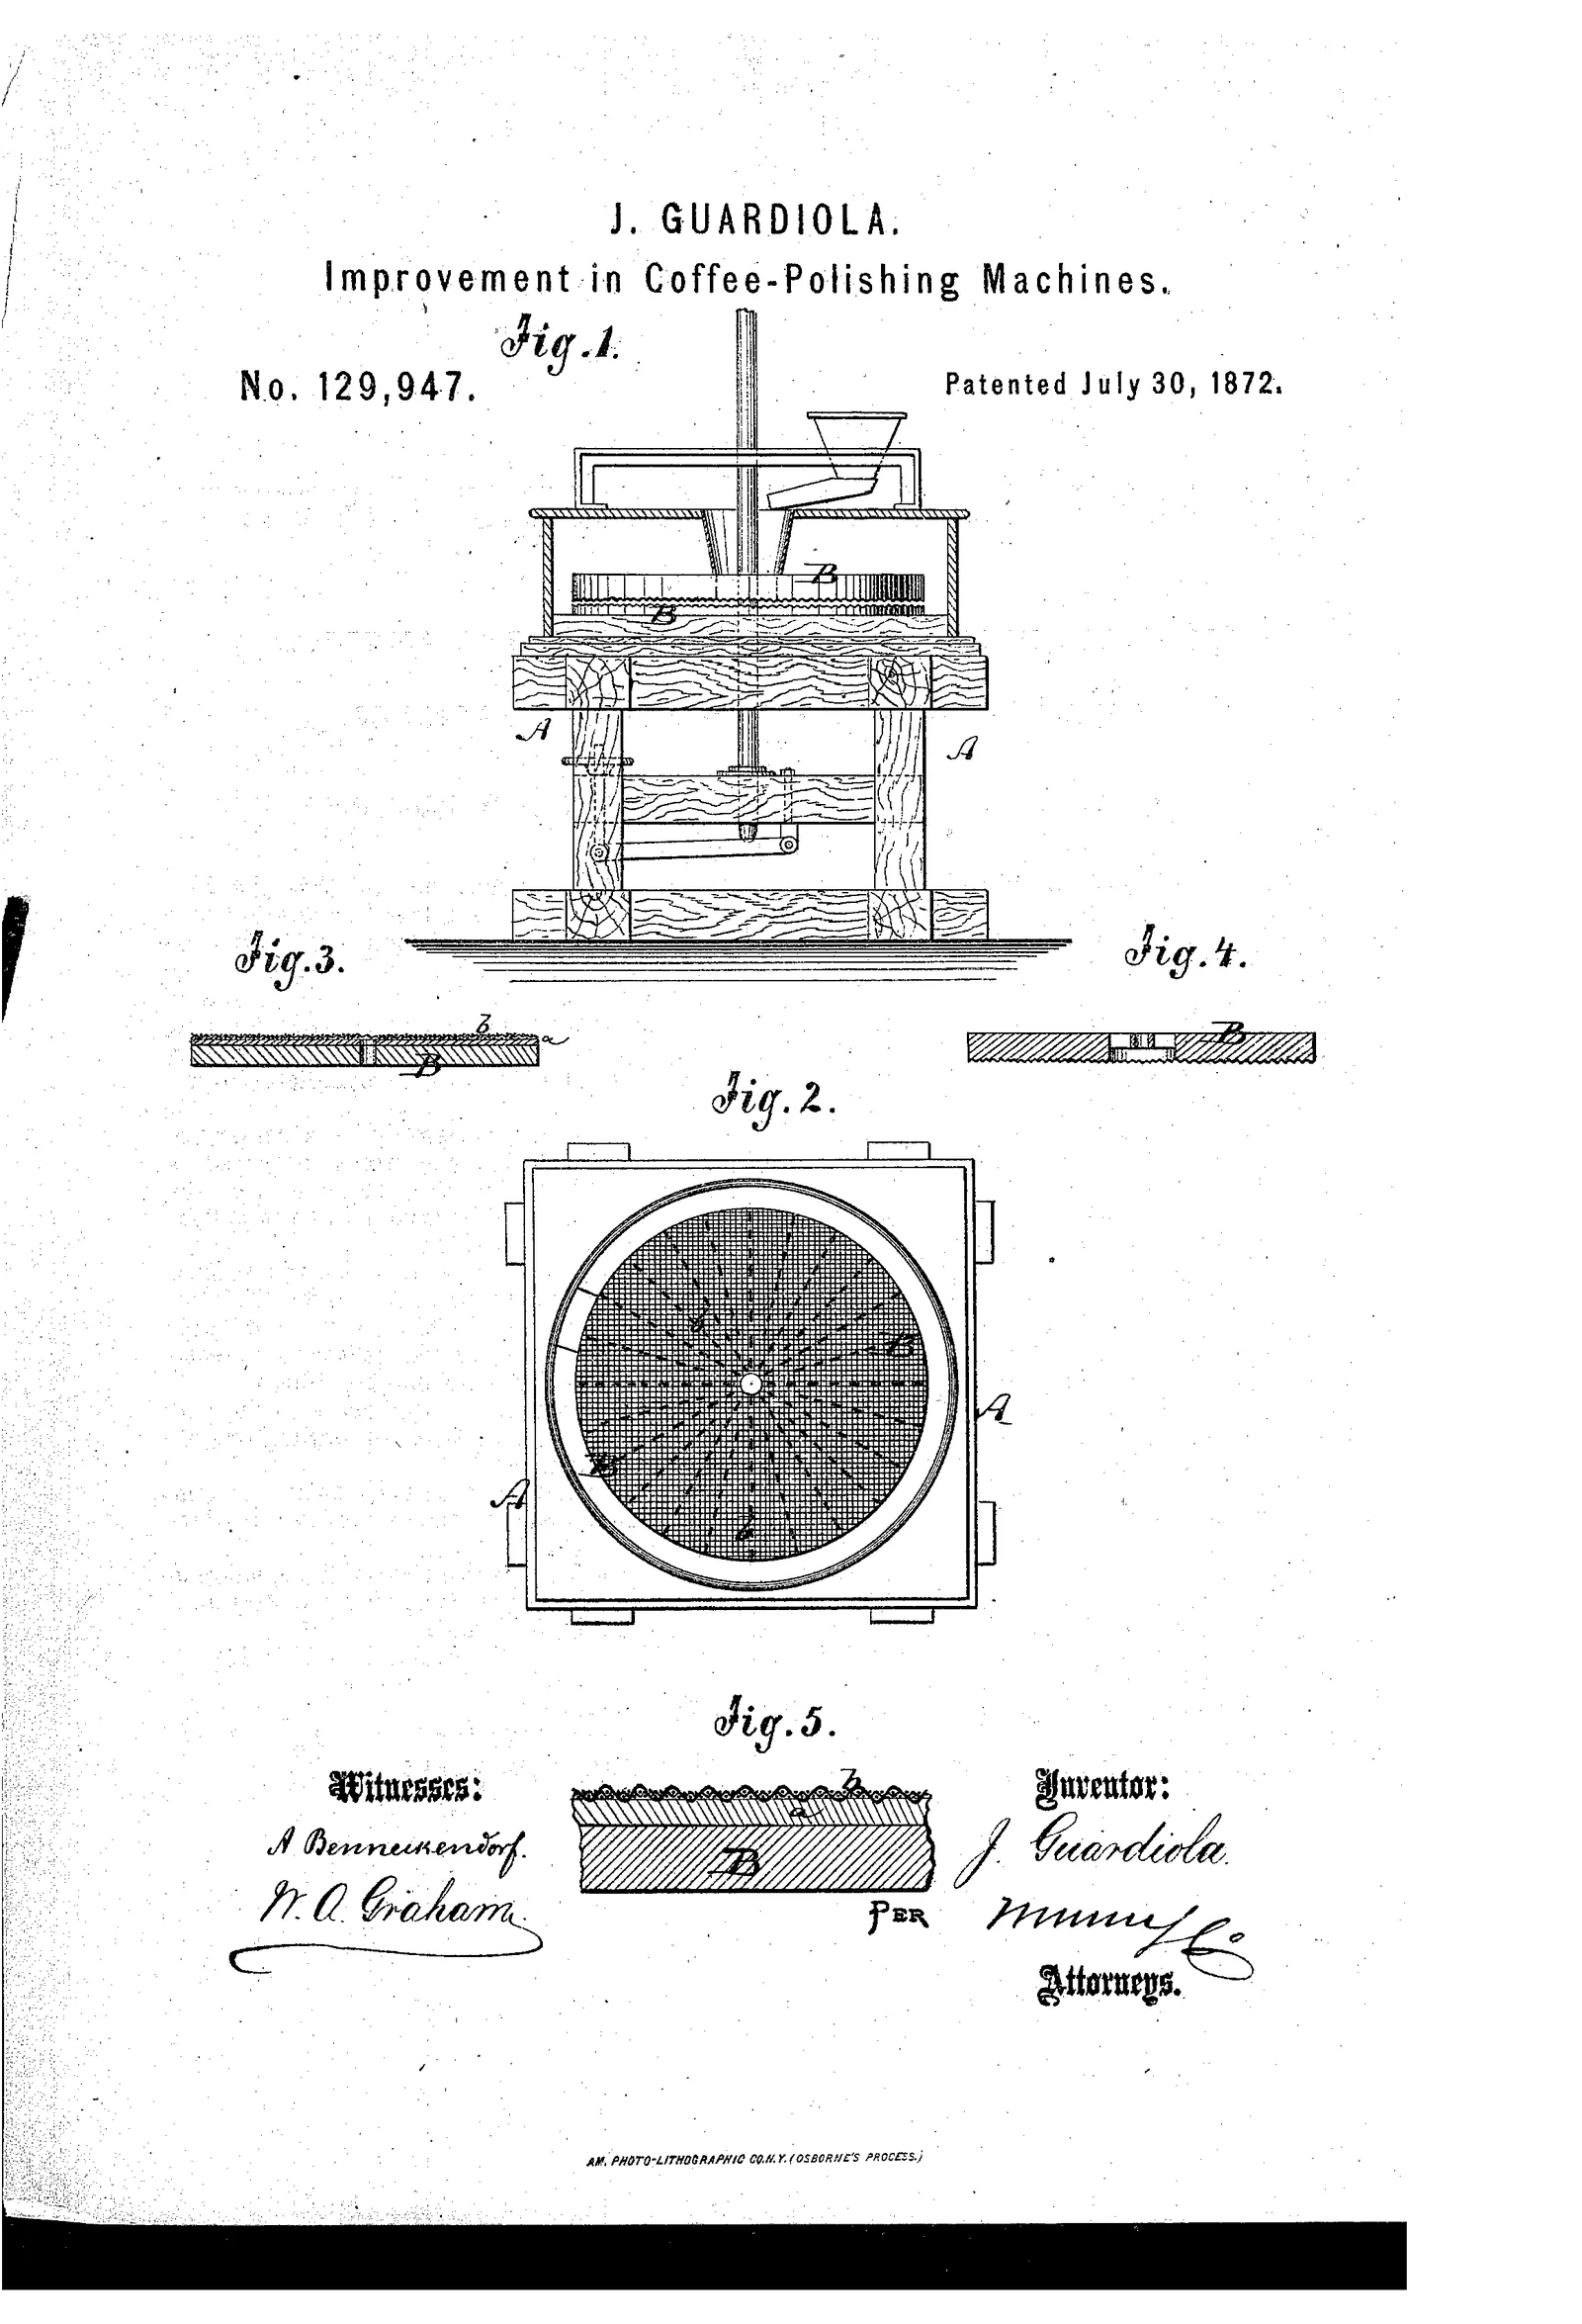
Y Guadalupe, históricamente. Ukers refiere en 1922 que el café pulido llevaba allí el nombre de café bonifieur, por el nombre que se daba localmente a la máquina de pulir, el bonifieur, es decir, el mejorador. También se lo llamaba café de luxe. El café sin pulir se llamaba habitant, y el café todavía en pergamino, café en parche. Ukers añade que el café extra pulido tenía entonces mucha demanda en Londres, en Hamburgo y en los demás mercados europeos.
Un punto de geografía cuenta más que la lista de países. El pulido no pertenece a la finca. Pertenece al beneficio seco, a menudo en el puerto, a veces al exportador, y casi nunca al productor. Se decide, por tanto, en el punto de la cadena donde se vende, no en el que se cultiva. Ningún censo dice qué parte del café mundial se pule, ni en qué especies.
El principio
Hay que empezar por establecer a qué se refiere el término, porque circula con tres sentidos que no describen la misma operación, y dos de ellos se confunden con frecuencia.
El primer sentido es el del oficio, y es el único que está documentado. El pulido húmedo es una operación de acabado del beneficio seco. Interviene sobre café verde ya seco, ya trillado, ya calibrado y a menudo ya seleccionado por color. Los granos se introducen en una cámara donde se inyecta una pequeña cantidad de agua pulverizada, o de vapor, justo lo suficiente para humedecer la película plateada sin mojar el grano mismo. Luego los granos se agitan y se frotan unos contra otros. La película se despega, sale con el polvo, y el grano queda más limpio y ligeramente brillante. La palabra húmedo califica, por tanto, el agua que se añade, no el estado del grano que se trata.
El segundo sentido es el que sugiere la denominación «wet hulled wet polish», y hay que tratarlo con franqueza: ninguna fuente consultada para esta ficha describe un pulido practicado sobre un grano todavía húmedo a la salida de la trilla indonesia. La cadena del wet hulled (giling basah, en indonesio), tal como la describen los trabajos que la han medido, va de la trilla con 35 a 45 por ciento de humedad a un segundo secado del grano desnudo hasta 12 por ciento, sin etapa intermedia de pulido. Hay una razón mecánica para esta ausencia, y es la misma que produce el defecto de la pezuña de cabra (kuku kambing, en indonesio), cuando la punta del grano se parte en la trilla: con 40 por ciento de humedad, el grano no es un sólido, es una materia blanda y deformable. Una máquina de pulir trabaja por fricción bajo presión. Aplicada a esa materia, no pelaría una película, aplastaría el grano. El pulido húmedo, en su sentido documentado, es incluso exactamente lo contrario: es porque el grano está seco y duro que soporta la fricción, y por eso se moja la película y no el grano.
El tercer sentido es una variante técnica real, y es probablemente la que alimenta la confusión. Existe un proceso en el que el café verde se remoja en un baño de agua antes de pulirse, y no simplemente se nebuliza. Esta vía retira casi toda la película, pero moja realmente el lote, exige un nuevo secado completo y descarga una cantidad de agua residual que plantea un problema ambiental. La documentación profesional vietnamita la distingue explícitamente del pulido por nebulización. Un lote pasado por el baño ha sido bien mojado; un lote pasado por el nebulizador, no.
Queda por decir qué retira la operación. La película plateada, que la botánica llama el tegumento de la semilla, es una membrana delgada que envuelve el grano bajo el pergamino. Nunca sale por completo en la trilla, y siempre queda algo en la hendidura central, el surco que recorre la cara plana del grano. Ukers ya lo señalaba en 1922, en una frase que no ha envejecido: esta última envoltura es tan tenaz que ningún tratamiento brusco la desaloja del todo, y quedan fragmentos hasta el tueste y la molienda. Seca, esta membrana es quebradiza y se adhiere; humedecida, se hincha, se suelta y cede al primer roce. Toda la lógica del proceso reside en esta diferencia de estado, y por eso se añade agua en lugar de fuerza.
Lo que la operación no hace debe decirse con la misma nitidez. No toca el interior del grano, no modifica su composición, no retira ningún defecto. Cambia el aspecto de un lote, su peso y la limpieza de su superficie. Toda afirmación que vaya más allá exige una medición, y esa medición no existe.
El desarrollo
El lugar del pulido en la cadena del beneficio seco es fijo, y es el último o el penúltimo. El café en pergamino se limpia primero y se libera de metales, luego se trilla, luego se venta para llevarse los residuos de cáscara, luego se calibra en criba, luego pasa por la mesa densimétrica, luego se selecciona por color. El pulido viene después, y el ensacado después de él. Este orden no es arbitrario. Pulir antes de seleccionar equivaldría a gastar energía y a quebrar granos en un lote del que se va a retirar una parte; pulir después de la selección óptica evita además que el polvo de película ciegue las cámaras de la seleccionadora. La trilla y el reposo en pergamino que preceden a todo esto son objeto de una ficha aparte, a la que esta remite en lugar de volver sobre ellos.
Coexisten dos familias de máquinas, y ellas definen en realidad los dos pulidos.
La pulidora en seco es la más antigua. Es un cono giratorio dentro de una camisa, ambos revestidos de bronce fosforoso, una aleación dura que se emplea por su resistencia al desgaste. El grano pasa por el intervalo y se frota contra el metal. Ukers describe exactamente esta máquina en 1922 y nombra a sus dos fabricantes de referencia, el suizo Jules Smout y Roberto O'Krassa, de Guatemala, ambos con un aparato combinado que trilla y pule en la misma pasada. La máquina es eficaz y brutal. La documentación profesional vietnamita le atribuye 4 a 5 por ciento de rotura, 2 a 3 por ciento de pérdida en polvo y residuos, y la necesidad frecuente de dos pasadas para llegar a 90 por ciento de película retirada.
La pulidora húmeda es la respuesta a este balance. El principio anunciado por los fabricantes vietnamitas es suprimir el revestimiento abrasivo y hacer que los granos trabajen unos contra otros: una bomba de alta presión nebuliza mientras la máquina agita, y el brillo viene del roce mutuo, no de un raspado contra el metal. Las cifras publicadas por un fabricante para una máquina de esta familia son las siguientes: 750 a 800 kilos por hora, 30 kilovatios, una tasa de pulido registrada de hasta 95 por ciento, una pérdida de 1,1 a 1,2 por ciento recogida en el recipiente de polvo y película, y un aumento de la rotura de solo 0,2 a 0,4 por ciento. El mismo documento opone a estos valores una tecnología europea de nebulización dada a 500 kilos por hora, 2 por ciento de pérdida y 2,5 por ciento de rotura adicional. Hay que leer estos números por lo que son: un folleto de vendedor que compara su producto con los de los demás. Su orden de magnitud es plausible y coherente de un apartado a otro, pero ninguno ha sido verificado por un tercero.
El agua añadida plantea una pregunta que los folletos tratan deprisa y que el comprador debe plantearse despacio: adónde va. La respuesta anunciada es que el calor desprendido por la fricción la evapora de inmediato, de modo que la humedad del lote no se mueve. Un importador británico describe el calor en juego como no superior al que sufriría un grano en una secadora mecánica. Es plausible, y sigue siendo una afirmación: no se encontró publicado ningún registro de humedad y de actividad de agua antes y después del pulido. En un lote limitado por contrato a 12,5 por ciento, el margen es estrecho, y es precisamente el tipo de punto que resolvería un ensayo de medio día.
El enfriamiento inmediato a la salida forma parte de los dispositivos anunciados, y su razón se ve a simple vista: un grano caliente almacenado caliente se decolora. Es el mismo mecanismo que impide ensacar un café salido de una secadora mecánica sin haberlo dejado volver a la temperatura ambiente.
La variante en baño se conduce de otro modo y hay que describirla por separado, puesto que a veces lleva el mismo nombre. El café se remoja allí para desprender la película, se pule después y luego se vuelve a secar. El rendimiento en limpieza es cercano a cien por ciento. El costo también lo es: un consumo de agua, un efluente que tratar y una energía de nuevo secado que no existe en la vía por nebulización.
Por último, el pulido es una decisión comercial antes de ser una decisión técnica, y la literatura indonesia lo dice sin rodeos: el pulido rara vez lo hacen los productores, por el costo que añade, y lo realizan casi siempre los comerciantes o los exportadores, para subir el precio del café. Es el hecho más importante de esta ficha, y el que menos se escribe.
Lo que da en taza
Hay que separar aquí lo que se ha medido de lo que se afirma, y la división es tajante: nada se ha medido.
Para esta ficha no se encontró ningún ensayo que compare, sobre un mismo lote y un mismo día, una fracción pulida y una fracción sin pulir, catadas a ciegas por un panel. Ni en un sentido ni en el otro. El ensayo no es difícil: basta dividir un lote a la salida de la seleccionadora y pulir solo una mitad. Simplemente no se ha publicado.
Lo que se reivindica a favor se reduce a pocas cosas, y el vocabulario es significativo: un grano más limpio, más brillante, de aspecto más regular, y compradores que pagan una prima por ello. El argumento se refiere, por tanto, a la apariencia y al precio, no a la taza. Un importador británico lo enuncia exactamente así.
Lo que se reivindica en contra es más técnico y descansa en dos ideas. La primera es que la fricción desprende calor y que ese calor deteriora la taza. La literatura profesional anglosajona lo escribe y concluye que hoy la práctica se desaconseja. La segunda es que la película protege el grano durante el almacenamiento y que un grano desnudo envejece más rápido. Ninguna de las dos se apoya en una medición publicada, y la segunda es tanto más frágil cuanto que contradice un hecho establecido en otra parte de este sitio: un grano trillado pronto y conservado desnudo, como lo exige el wet hulled, se describe en todas partes como frágil frente al envejecimiento, y esa fragilidad tampoco está más medida.
Queda un efecto real, que no se juega en la taza sino en el tambor del tostador, y que merece nombrarse porque es el único cuyo mecanismo es claro. La película plateada se desprende en el tueste y se convierte en cascarilla, esa escama seca que aspira el ciclón. Cuanta más queda en el verde, más hay en la máquina, y mayor es el riesgo de que un fragmento atrapado en la hendidura central se queme antes que el grano. Un lote pulido produce menos. Nadie ha cuantificado lo que eso vale en la taza, y es posible que no valga nada.
La conclusión honesta es, pues, esta. El pulido húmedo es una operación cosmética y comercial cuyo efecto en la bebida no está establecido ni en un sentido ni en el otro. No es una acusación, es una descripción. Un comprador que paga una prima por un lote pulido paga una apariencia, y tiene derecho a quererla; lo que no puede hacer es pretender que paga un sabor.
Lo que sale mal
La rotura es el primer riesgo, y es también la razón de ser del proceso húmedo. Un grano quebrado no es solo una pérdida de peso y una penalización por defecto. Se tuesta más rápido que los granos enteros, porque su superficie de intercambio es mayor para una masa menor, y se quema mientras el resto del lote aún se cuece. Los valores anunciados por la documentación vietnamita, 0,2 a 0,4 por ciento de rotura añadida en pulido húmedo contra 4 a 5 por ciento en pulido en seco, describen una diferencia de un orden de magnitud. Provienen de un vendedor.
La pérdida de peso es el segundo, y se puede cuantificar de inmediato. Con 1,1 a 1,2 por ciento, un contenedor de diecinueve toneladas deja 210 a 230 kilos en el recipiente de polvo. Con 2 o 3 por ciento, deja 380 a 570. Esta materia no está perdida para todos, pues la película se vende como subproducto, pero está perdida para el vendedor del café.
El calentamiento es el tercero. Toda máquina de fricción convierte potencia mecánica en calor, y treinta kilovatios aplicados a 800 kilos por hora son energía que tiene que salir en alguna parte. Si no sale, sale por el grano, y sigue la decoloración. Los fabricantes responden con un enfriamiento a la salida; eso significa que el problema existe.
La recuperación de agua es el cuarto, y es el que nadie documenta. Un lote vendido con 12,5 por ciento de humedad como máximo ya está cerca de su techo contractual. Un agua añadida que no se evapora por completo hace subir la humedad y, con ella, la actividad de agua, es decir, la parte de agua realmente disponible para un microorganismo. Los umbrales están establecidos en otra parte de este sitio y no hace falta repetirlos aquí; basta recordar que están cerca. Un lote pulido y luego ensacado caliente y mal oreado transpira dentro de su saco exactamente como un café salido demasiado caliente de una secadora.
El efluente es el quinto, y solo concierne a la variante en baño. La literatura profesional vietnamita lo plantea con claridad: esta vía obliga a dar un baño al café antes de pulirlo, y el volumen de agua residual vertida pone a los industriales ante las autoridades ambientales. Este punto enlaza con el expediente de las aguas del procesamiento tratado en otra parte de este sitio.
El sexto riesgo no es técnico, y es el más serio. El pulido embellece un lote sin mejorarlo. Un café con defectos, pulido, se parece más a un café sin defectos de lo que se le parecía antes. La operación la hace, casi siempre, quien vende y no quien produce, y se hace con el propósito declarado de subir el precio. Eso no la vuelve deshonesta: una fruta encerada no es una fruta adulterada. Solo impone una regla de lectura al comprador, y es simple. El brillo de un verde no es una información sobre su calidad. Es una información sobre lo que se le hizo después de la selección, y sobre nada más. Juzgar un lote por su aspecto siempre ha sido un mal método; en un lote pulido, es un método ciego.
Las referencias
- Humedad del café en el momento del pulidola del verde comercial, como máximo 12,5 por ciento
- Pérdida de materia en pulido húmedo por nebulización, fuente del fabricante1,1 a 1,2 por ciento
- Rotura añadida en pulido húmedo por nebulización, fuente del fabricante0,2 a 0,4 por ciento
- Rotura añadida en pulido en seco, fuente del fabricante4 a 5 por ciento
- Pérdida de materia en pulido en seco, fuente del fabricante2 a 3 por ciento
- Pasadas necesarias en pulido en seco para superar 90 por ciento de película retiradaa menudo dos
- Tasa de pulido registrada en máquina húmeda, fuente del fabricantehasta 95 por ciento
- Rendimiento de una pulidora húmeda, fuente del fabricante750 a 800 kilos por hora para 30 kilovatios
- Rendimiento de una máquina europea de nebulización, fuente del fabricante500 kilos por hora, 2 por ciento de pérdida, 2,5 por ciento de rotura añadida
- Especificación de un grado vietnamita corrienteGrade 1, criba 18, wet polished, como máximo 0,3 por ciento de negros y quebrados, como máximo 0,1 por ciento de materias extrañas, al menos 90 por ciento por encima de la criba 18
- Abertura de la criba 18unos 7,1 milímetros, pues la criba se cuenta en sesentaicuatroavos de pulgada
- Muestra para el recuento de defectos, norma indonesia SNI 01-2907-2008300 gramos
- Ensayos controlados que comparan un lote pulido y el mismo lote sin pulir en cata a ciegasninguno encontrado
- Mediciones publicadas de la humedad y de la actividad de agua antes y después del pulidoninguna encontrada