Leogap
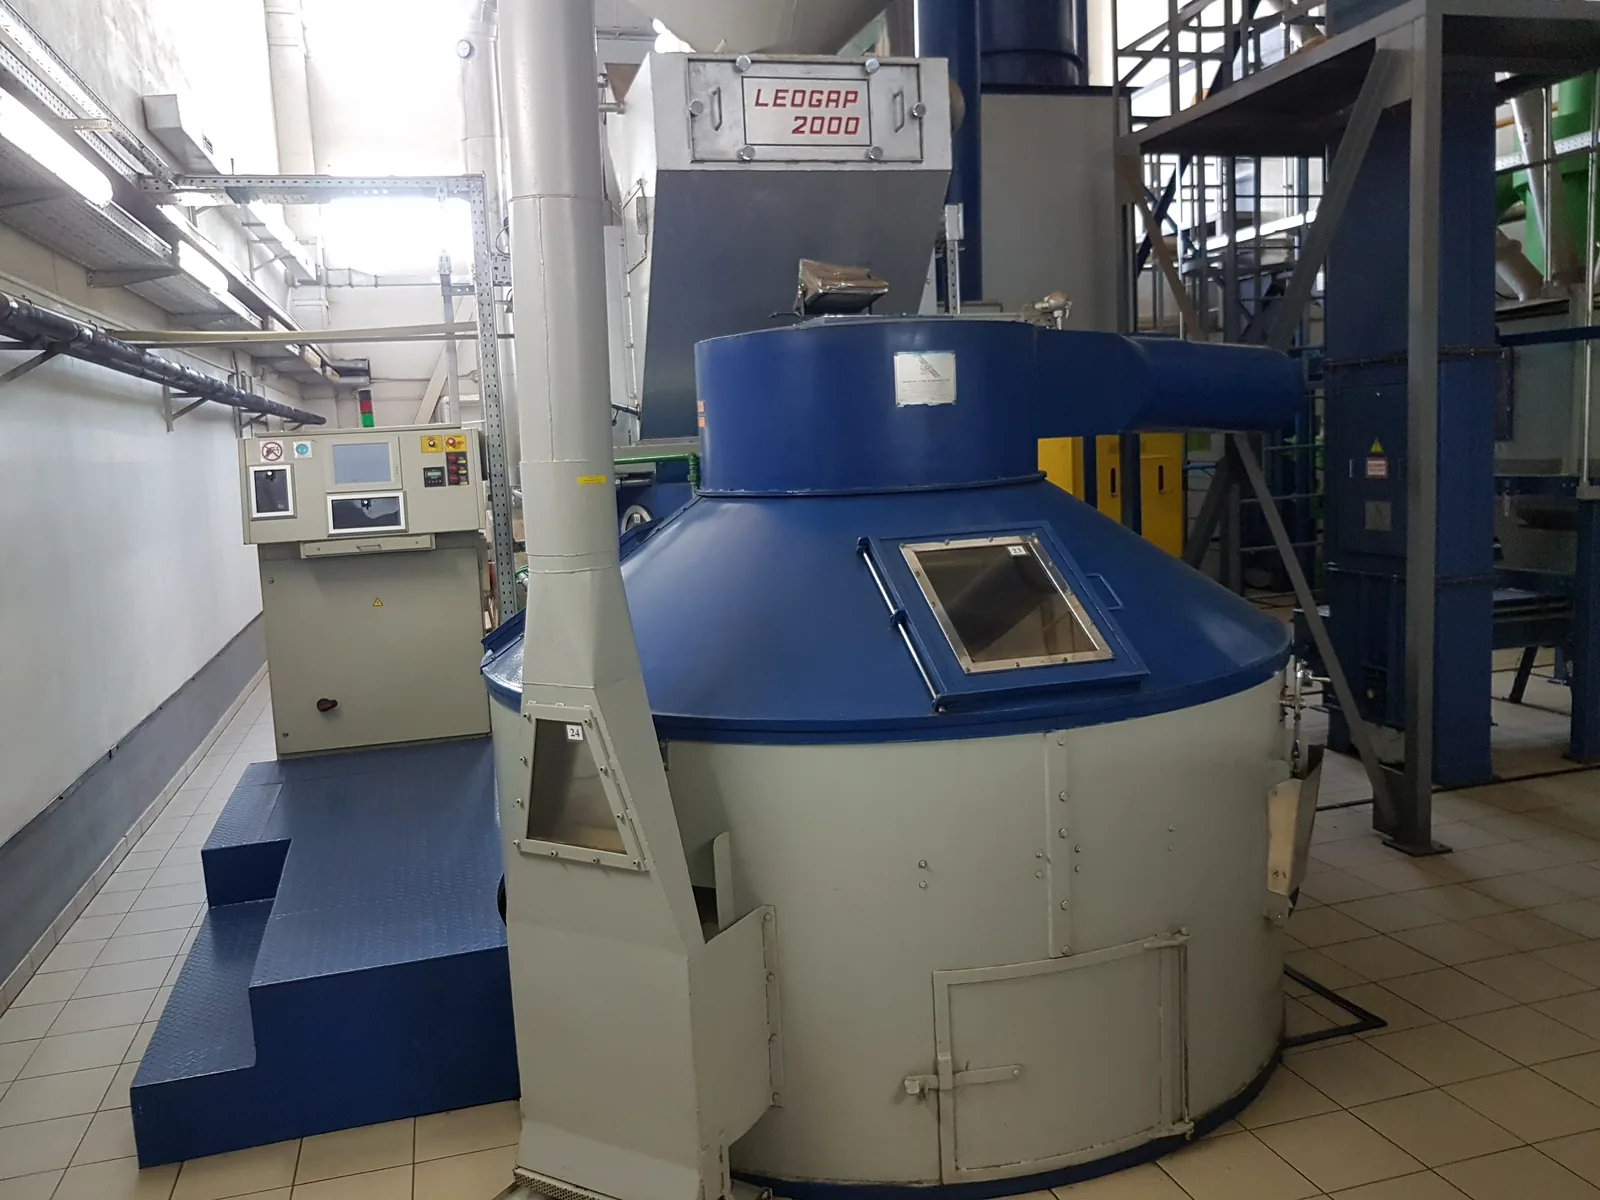
Os tambores de produção, Curitiba, Paraná, Brasil.
A história
A casa nasce em Curitiba em 1963. Léo Gappmayer, industrial brasileiro, a funda e lhe deixa seu nome, contraído em Leogap. Chama-se então Metalúrgica Leogap S.A. O lugar se explica pelo café. O norte do Paraná vivia dele, era sua principal riqueza, até a geada negra de 18 de julho de 1975, que queimou os cafezais de Maringá e de Londrina. Uma oficina de máquinas de torrar e moer tem portanto seu mercado à mão. Essa oficina não se limita ao café. Fabrica também secadores de madeira, fornalhas a bagaço de cana, depois portas de proteção para linhas automotivas robotizadas. A certificação ISO 9001, norma de gestão da qualidade, chega em 5 de junho de 1998. É emitida pelo TECPAR no Brasil e pelo TÜV no plano internacional. A casa se diz então a primeira das Américas, no seu ofício, a obtê-la. A virada é anunciada em 3 de julho de 2001. A Probat-Werke, de Emmerich, assume uma participação que a casa qualifica de majoritária. A Leogap exporta nesse momento para mais de dez países. Rolf Kepper, seu dirigente desde quase o início, permanece acionista e presidente. O acordo tem um objeto industrial preciso: a Leogap passa a fabricar no local componentes das máquinas Probat, o que reduz o preço de importação no Brasil. Em 2019, o capital se torna inteiramente alemão, e a casa passa de parceira a filial. É hoje o único endereço sul-americano do grupo.
O que fabrica
A Leogap constrói torradores de produção e moedores de rolos. Os torradores se dividem em duas famílias, conforme a maneira como o fogo alcança o grão.
A primeira é o tambor, isto é, um cilindro giratório. O Probatone 60 o conduz em aquecimento indireto: o queimador aquece ar, e esse ar quente entra sozinho num cilindro cheio, de parede dupla, nunca perfurado. A chama não toca nem o grão nem a chapa que o sustenta. Duas transferências dividem então o trabalho, a condução por contato com a parede e a convecção pelo fluxo de ar. O Basic 1000 é construído de outro modo. Sua fornalha é interna, alimentada a gás ou a óleo diesel, e seguida de uma pós-combustão, isto é, de um segundo fogo que queima as fumaças antes da liberação. O ProMundo é modular: pode-se acrescentar-lhe um pré-secador, e sua recirculação dos gases se regula em parcial ou total.
A segunda família é a torra tangencial do Turbo 4000. Não há tambor giratório. O café passa por duas câmaras fixas onde pás o agitam, uma secando enquanto a outra torra. Essa alternância elimina os tempos mortos, e é ela que sustenta a vazão.
Os moedores são trituradores de rolos resfriados a água. O MRA-L 2500 trabalha com quatro pares de rolos distribuídos em dois andares. Os dois primeiros pares distribuem, quebram e fazem a moagem grossa. Os dois seguintes refinam e laminam. Um parafuso de extração compacta em seguida o café moído para aumentar sua densidade, o que permite uma embalagem menor com o mesmo peso. O MRM existe também na versão de um único andar, quatro rolos, reservada às moagens grossas e à granulação do café solúvel.
Os modelos
Quatro torradores no catálogo brasileiro, todos dados com sua carga, sua vazão e sua duração de torra. Basic 1000: 150 a 210 kg por batelada, 900 kg por hora, 8 a 20 minutos. Probatone 60: 50 a 60 kg por batelada, 240 kg por hora, 10 a 18 minutos. ProMundo 2000: 300 a 480 kg por batelada, 2.000 kg por hora, 10 a 20 minutos. ProMundo 2750: mesma carga, 2.750 kg por hora, 8 a 20 minutos. Turbo 4000: 180 a 300 kg por batelada, 4.000 kg por hora, 4 a 8 minutos. Quanto à moagem, o MRA-L 2500 dá 2.000 kg por hora em moagem fina, 2.500 em média, 3.000 em grossa. O MRM 2000 dá 1.000, 1.500 e 2.000 kg por hora nessas mesmas três finuras. O MRM 500 dá 300, 400 e 500. Os dois MRM sobem a 4.000 e 1.000 kg por hora em modo granulador, em que só dois pares de rolos trabalham, para o café solúvel. O menu do site acrescenta um quinto torrador, o Probat Shop Roaster. O link leva a probat.com: é uma máquina do grupo distribuída no Brasil, não uma fabricação de Curitiba.
O que se ganha
O aquecimento indireto põe duas telas entre a chama e o grão, o ar primeiro, a parede dupla depois. Nenhum ponto da chapa é aquecido diretamente. Nada queima portanto a superfície do grão, mesmo numa carga reduzida, o que permite torrar pequenos lotes sem marcá-los.
A torra e o resfriamento funcionam ao mesmo tempo, e os números o mostram. O Probatone 60 anuncia 60 kg por batelada e 240 kg por hora. Isso dá quatro bateladas, portanto um ciclo de quinze minutos. Ora, a torra sozinha dura dez a dezoito minutos. O resfriador trabalha portanto durante a batelada seguinte, senão a conta não fecha.
A recirculação dos gases devolve ao queimador ar já quente. É parcial no Basic 1000, parcial ou total no ProMundo. Reduz o gasto de combustível por quilo. Reduz também o volume de fumaças que a pós-combustão deve queimar, portanto o custo do tratamento.
As duas câmaras fixas do Turbo suprimem a espera. Enquanto uma câmara torra, a outra já seca a carga seguinte. É essa alternância que permite 4.000 kg por hora com bateladas de apenas 180 a 300 kg.
Os rolos dos moedores são resfriados a água. A moagem esquenta o café e lhe faz perder seus compostos voláteis, os que carregam o aroma. Resfriar os rolos limita essa perda.
O que se perde
O preço dessa suavidade é a lentidão. Entre a válvula de gás e o grão, há uma massa de ar, depois uma parede dupla de aço. Uma correção leva dezenas de segundos para se ver. Uma chama direta, essa, se recupera em poucos segundos.
O cilindro cheio não envia o ar através da camada de grãos. A agitação mecânica das pás faz portanto grande parte do trabalho. Uma subcarga se mistura mal, e a torra perde ali sua homogeneidade.
As vazões anunciadas só se sustentam na parte baixa da faixa de torra. O Basic 1000 dá 900 kg por hora com bateladas de 150 a 210 kg. Isso impõe um ciclo de dez a quatorze minutos, enquanto sua torra pode chegar a vinte. Torrar longo custa portanto vazão, e o número do catálogo não se sustenta num perfil lento.
O Turbo 4000 anuncia 4 a 8 minutos. Entregar a mesma energia na metade do tempo exige um ar mais quente. A diferença se aprofunda então entre a superfície do grão e seu centro. As câmaras são além disso fixas: o grão não tem parede giratória para igualar o que recebe.