Le séchage mécanique (mechanical drying, secado mecánico)
Le séchage.
Où ça se pratique
Partout où le volume dépasse ce qu'une aire de séchage peut absorber, et partout où la récolte tombe dans la saison des pluies. Ce sont les deux raisons d'être du procédé, et elles n'ont rien à voir avec la recherche de qualité.
La Colombie en donne la formulation la plus nette parce qu'elle l'a chiffrée. Cenicafé tient que le séchage aux énergies du soleil et de l'air est viable pour les petits flux, en pratique les fermes produisant moins de 12,5 tonnes, soit 1 000 arrobas de café en parche sec par an. Au-delà, il faudrait une surface de séchage, un matériel et une main-d'œuvre tels que l'investissement devient déraisonnable, et cela sous le risque de perdre en qualité par lenteur du processus. L'institut ajoute une observation qui explique tout : la récolte coïncide généralement avec la saison des pluies, de sorte que le séchage solaire y est lent.
Le Brésil sèche au séchoir rotatif, seul ou après un passage sur terrasse, dans le Campo das Vertentes et l'Alta Mogiana notamment. L'Amérique centrale a construit toute sa mécanisation autour de la guardiola. L'Indonésie et la Thaïlande travaillent sur des séchoirs rotatifs et des essais en couche mince. Le Pérou publie depuis peu des cinétiques de séchage en étuve à convection forcée.
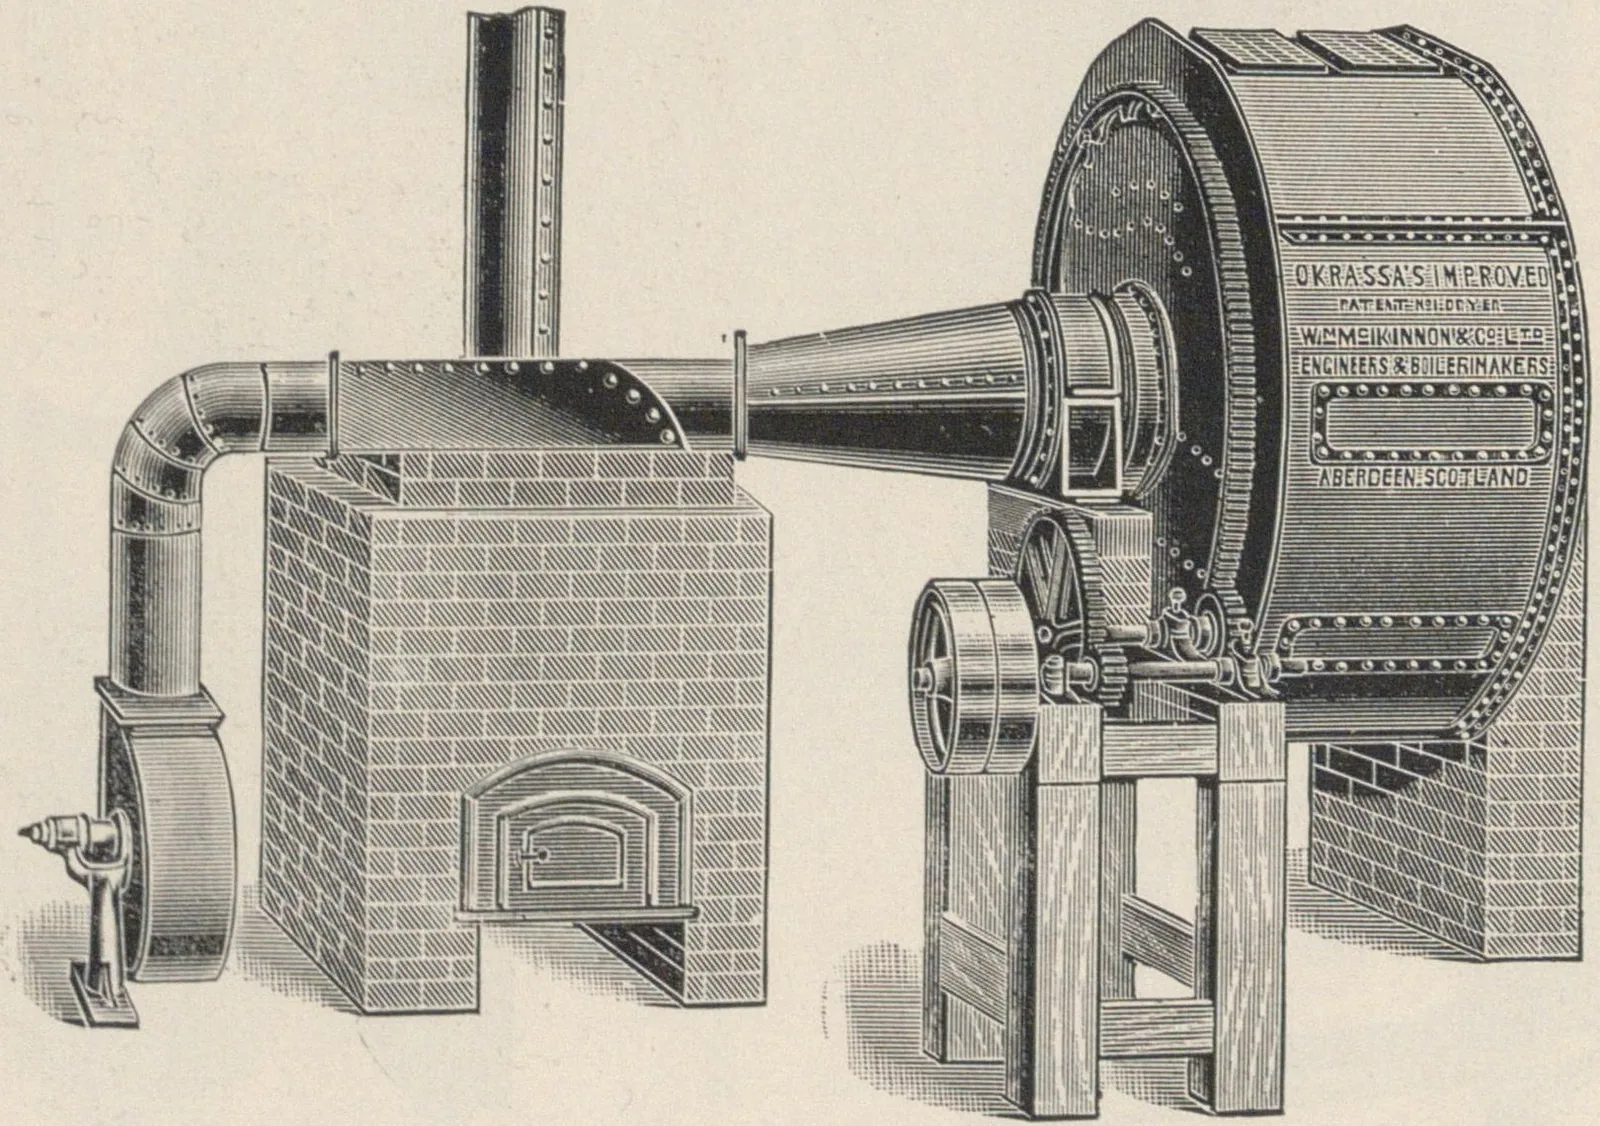
L'histoire est ancienne et précise, et elle se lit chez Ukers. Le nom le plus familier aux planteurs en matière de matériel de plantation est Guardiola : il apparaît au registre chronologique en 1872, lorsque J. Guardiola, de Chocolá au Guatemala, obtient plusieurs brevets américains sur des machines à dépulper et à sécher le café. Depuis lors, écrit Ukers, « Guardiola » désigne un type déterminé de machine à sécher rotative, fabriquée, une fois le brevet d'origine expiré, par pratiquement tous les grands constructeurs de matériel de plantation. José Guardiola obtient d'autres brevets américains sur des décortiqueuses en 1886. Un rival apparaît en 1891, R. F. E. O'Krassa, d'Antigua au Guatemala, dont le séchoir est construit sur le même principe mais diffère dans le détail et sèche sa charge en quelques heures de moins.
Un dernier point situe le procédé dans son pays le mieux documenté. En 2008, Cenicafé rapporte que 2 pour cent seulement des exploitations colombiennes séchaient au séchoir mécanique. Ce procédé est donc, en nombre de fermes, minoritaire là même où il est ancien, chiffré et enseigné. Il n'est pas minoritaire en volume, et aucune statistique consultée ne sépare les deux.
Le principe
Le principe est banal : on force de l'air chauffé à travers une masse de café. Ce sont les raisons pour lesquelles cet air est plafonné en température qui font l'intérêt de la fiche, et il faut les prendre une par une, parce qu'elles n'ont pas la même solidité.
Avant cela, une observation de géométrie explique pourquoi la chose marche si bien. Cenicafé mesure sur le café en parche un espace intergranulaire uniforme et ample, correspondant à environ 45 pour cent du volume total, ce qui laisse passer l'air sans excès de puissance mécanique, et une surface de grain d'environ 780 mètres carrés par mètre cube de café en parche. Une masse de café est donc un échangeur thermique presque idéal : beaucoup de surface, beaucoup de vide, peu de résistance. C'est pour cela qu'un séchoir à café n'a besoin ni de hautes pressions ni de hautes températures.
Première raison du plafond, la plus solide : le grain est une graine vivante. Sécher, c'est lui faire subir un stress hydrique, et au-delà d'un certain point ses membranes cellulaires cèdent. Le dégât se mesure, et par deux méthodes convergentes. La conductivité électrique de l'exsudat monte, parce qu'un grain dont les membranes ont lâché relâche ses électrolytes dans l'eau où on le trempe. La lixiviation du potassium monte pour la même raison. La littérature brésilienne de post-récolte, qui emploie ces deux indicateurs depuis longtemps, établit deux choses : la conductivité électrique et la lixiviation du potassium augmentent avec la température de séchage quel que soit le mode de préparation, et les notes sensorielles les plus hautes vont avec les valeurs les plus basses de ces deux indicateurs. Le plafond protège donc une intégrité physique mesurable, et pas seulement une impression de dégustateur.
Deuxième raison : la chimie des précurseurs. Au-delà de 50 degrés, les acides chlorogéniques et les précurseurs d'arômes volatils se dégradent, avec pour conséquences rapportées une acidité réduite, un équilibre amer déplacé et une perte de complexité aromatique. Cette raison est cohérente et repose sur une revue de synthèse ; elle n'est pas accompagnée, dans ce qui a été lu, d'un essai qui aurait isolé cette dégradation avec un panel.
Troisième raison : la physique du transfert. L'eau doit d'abord migrer du cœur du grain vers sa surface, puis s'évaporer. Passé les premières heures, c'est la migration interne qui limite tout. Si l'on force l'évaporation de surface plus vite que la diffusion interne ne peut suivre, les couches externes du grain se contractent et durcissent, formant une croûte qui emprisonne l'eau restante : c'est le croûtage, ou case hardening. Le lot paraît sec au toucher sans l'être, l'humidité ressort ensuite en sac, et les moisissures repartent. Le brassage continu du séchoir à tambour réduit ce risque par rapport aux silos statiques et aux séchoirs à flux croisé, parce qu'aucun grain n'y reste longtemps exposé à la même condition.
À ces trois raisons s'ajoute un cas particulier qui ne relève pas de la température de l'air mais de celle de la masse. Un lot chargé en fruits immatures ne doit pas voir sa masse dépasser 30 degrés, un échauffement excessif sur ces fruits produisant les défauts nommés verde-escuro et preto-verde. Le Codex énonce le même mécanisme à sa façon : un air d'entrée trop chaud sur des fruits immatures produit des grains noirs, et il en fait le second défaut du séchage mécanique après le sur-séchage.
Il faut maintenant dire ce qui fragilise ce plafond, parce que c'est le point le plus intéressant du dossier et qu'il est presque toujours tu.
Le premier élément est historique. Ukers rapporte en 1922 qu'une température de 65 à 85 degrés centigrades est maintenue pendant le séchage dans les machines de son époque, air chaud, vapeur ou chaleur électrique confondus. On peut supposer qu'il parle de l'air et non de la masse, et que la qualité produite n'était pas celle que le marché de spécialité attend aujourd'hui. Il reste que la pratique dominante d'une industrie entière s'est tenue, pendant des décennies, trente degrés au-dessus du plafond actuel.
Le second est contemporain et plus embarrassant. Un essai péruvien publié en 2026 a séché du Caturra à quatre températures constantes, 30, 40, 50 et 60 degrés, en étuves à convection forcée, humidité relative tenue autour de 60 pour cent, de 45 pour cent d'humidité initiale jusqu'à 12 pour cent. Les durées obtenues suivent la température : 52 heures à 30 degrés, 34 à 40, 30 à 50, 20 à 60. Les notes de dégustation, elles, ne suivent rien : 83,21 points à 30 degrés, 83,50 à 40, 83,60 à 50 et 83,26 à 60, sans différence statistiquement significative entre les quatre. Les auteurs concluent que la température de séchage, dans la plage évaluée, n'affecte pas significativement la qualité sensorielle, et recommandent malgré tout de travailler entre 40 et 50 degrés comme équilibre entre efficacité et préservation. Cet essai ne réfute pas le plafond, mais il montre qu'à l'endroit exact où le métier le trace, personne ne l'a vu produire un effet.
Le troisième élément est celui qui remplace utilement le plafond, et c'est le vrai principe de cette fiche. Ce n'est pas seulement la température qui compte, c'est la vitesse de séchage, et la température n'en est qu'un des deux déterminants. Borém et ses collaborateurs ont croisé en 2018 trois températures de bulbe sec, 35, 40 et 45 degrés, avec trois températures de point de rosée, 2,6, 10,8 et 16,2 degrés. Le point de rosée est la température à laquelle l'air devient saturé : plus il est bas, plus l'air est sec, plus il tire vite l'eau du grain. Le résultat est double et instructif. À 35 degrés de bulbe sec, la qualité de la boisson baissait à mesure que le point de rosée baissait, c'est-à-dire à mesure que la vitesse de séchage augmentait. À 45 degrés, la qualité baissait aux deux extrêmes, à 2,6 comme à 16,2 degrés de point de rosée. Autrement dit, un air tiède mais très sec abîme un café qu'un air plus chaud et plus humide n'aurait pas abîmé, et un air chaud le pénalise aussi bien quand il est trop sec que quand il est trop humide. Un séchoir qui n'affiche que sa température ne dit donc que la moitié de ce qu'il fait.
Le déroulé
Le débit d'air est le premier réglage, et il précède la température. Cenicafé recommande pour le séchage du café en parche en couche statique 25 mètres cubes par minute et par mètre cube de café déposé dans le séchoir. Ce même débit s'exprime en trois équivalences utiles : 66 mètres cubes par minute et par tonne de café en parche sec, 20 mètres cubes par minute et par mètre carré quand la couche totale fait 0,8 mètre, et 10 par mètre carré quand elle fait 0,4 mètre. L'institut précise qu'il vaut mieux employer les deux premières, rapportées au volume ou à la masse, parce qu'elles restent constantes quelle que soit la charge.
La raison de ce réglage est donnée avec la même clarté. Si l'air est insuffisant, le temps de séchage s'allonge et les grains présentent de fortes hétérogénéités d'humidité finale. Si le débit dépasse largement le nécessaire, on consomme davantage d'énergie pour les ventilateurs et davantage d'énergie thermique pour chauffer l'air, ce qui pèse sur le coût sans rien apporter. Le tableau de dimensionnement de Cenicafé donne les couples correspondants : 80 mètres cubes par minute sous 6,2 centimètres de colonne d'eau pour 2 chevaux, 120 pour 3 chevaux, 160 pour 5 chevaux, selon la capacité annuelle de la ferme.
Le séchoir statique sans chambre de préséchage est le plus simple. Il ne comporte que la chambre de séchage, on y emploie des épaisseurs de couche allant jusqu'à 40 centimètres, l'air chaud entre par le haut, et le sens du flux doit être inversé périodiquement toutes les 6 à 12 heures jusqu'à l'humidité finale voulue. L'inversion n'est pas un raffinement : dans une couche traversée par un flux constant, la face d'entrée reçoit l'air le plus chaud et le plus sec et sèche d'abord, la face de sortie reçoit un air déjà chargé d'humidité et reste mouillée. Sans inversion, on obtient deux cafés différents dans le même silo.
Le silo-secador Cenicafé ajoute une seconde chambre, placée à côté de la première, l'une servant au séchage et l'autre au préséchage quand on les fait fonctionner ensemble. On y fait passer un débit de 20 mètres cubes par minute et par mètre carré à travers deux couches de 0,4 mètre chacune, l'air de séchage ne devant pas dépasser 50 degrés. Une série de trappes rectangulaires permet de changer le sens du flux entre les deux chambres, de sécher dans une seule ou dans les deux, avec ou sans préséchage. Les capacités vont de 60 arrobas, soit 750 kilos, à 500 arrobas, soit 6 250 kilos de café en parche sec.
Le séchoir à deux étages place la chambre de préséchage au-dessus de la chambre de séchage : l'air qui sort de la chambre basse monte et présèche la charge du haut. Quand le grain du bas est prêt, on le retire et on descend par gravité celui du haut. Au moment de ce transfert, on inverse soigneusement l'ordre des couches à la main, de façon que les couches les plus sèches et les plus chaudes se retrouvent en haut et les plus froides et humides en bas. C'est un geste que la machine ne fait pas et que l'opérateur doit faire.
Le séchoir à trois étages est la forme la plus répandue dans les moyennes exploitations colombiennes. Les capacités vont de 12 à 500 arrobas de parche sec, les épaisseurs de couche varient entre 0,1 et 0,3 mètre, et la température de l'air doit être de 50 degrés pour obtenir des durées totales de 20 à 24 heures lorsque l'humidité finale se situe entre 11 et 16 pour cent. En marche continue, une couche sort toutes les 8 heures. L'inversion du flux dans la chambre de séchage se fait lorsque l'humidité y est comprise entre 14 et 16 pour cent ; certains petits séchoirs portent pour cela une plaque métallique coulissante qui obstrue le passage de l'air.
Le séchoir à tambour, la guardiola, travaille autrement. Le café tourne dans un cylindre perforé traversé par de l'air chaud, à trois ou quatre tours par minute, si bien qu'aucun grain ne reste longtemps au même endroit. Ukers décrivait déjà le principe en 1922 : la machine ressemble au cylindre d'un torréfacteur, elle est faite de tôles d'acier perforées, et elle est portée par un arbre creux par lequel passe l'air chaud. Le brassage continu limite le croûtage et empêche les grains de coller entre eux, ce qui compte sur les natures et les honey, encore chargés de mucilage. La revue de synthèse de 2026 donne pour cette famille 40 à 60 degrés d'air sur le parche, et un peu moins sur la cerise, avec des séjours allant de quelques minutes à quelques heures selon la conception. La documentation professionnelle centraméricaine avertit qu'au-delà d'environ 45 degrés sur du parche, on risque de durcir la couche externe du grain et d'y emprisonner l'humidité résiduelle.
Le séchoir à flux croisé envoie l'air latéralement à travers une colonne en mouvement, entre 45 et 65 degrés, pour 24 à 48 heures. Toutes machines confondues, la même revue donne 24 à 72 heures selon la charge, l'humidité de départ et la conception.
Le combustible est le point que la plupart des fiches oublient et qui décide du goût du lot. Cenicafé est catégorique : le café étant un produit destiné à la consommation humaine, il faut éviter le contact direct des gaz de combustion avec les grains, et la croyance selon laquelle la combustion au gaz et au coke serait « propre » est fausse. Elle est fausse pour une raison précise : la combustion du gaz naturel ou du propane n'est à peu près complète que si le gaz et l'air sont dans la proportion correcte, ce qui est difficile à garantir en pratique parce que la quantité d'oxygène varie avec l'altitude et avec l'état des brûleurs. La combustion du coke libère du soufre, lequel donne de l'acide sulfurique en présence d'humidité, et l'effet s'observe à la corrosion accélérée des pièces métalliques des unités qui l'emploient. Le charbon minéral granulé, brûlé dans des équipements à alimentation automatique, est présenté comme une excellente alternative au-dessus de 120 arrobas de capacité statique, avec une consommation moyenne observée de 3,5 kilos par arrobe de parche sec et une bonne régulation de température. Les coûts publiés en 2000, en pesos colombiens par arrobe de parche sec, valent comme rapport plus que comme valeur : 220,47 pour le charbon, 758 pour le propane en combustion directe, que Cenicafé ne recommande pas, et 1 474 pour le gazole à raison de 0,7 gallon par arrobe. La conclusion pratique est un échangeur de chaleur et une combustion externe, ce que Cenicafé demande explicitement.
La fin de séchage se juge à la couleur de l'amande. L'opérateur prélève, décortique et regarde. Un grain encore humide est d'un vert bleuté sombre, ce que Cenicafé appelle un grano flojo. Quand l'échantillon n'en montre plus, l'opérateur arrête. La pratique est sûre du point de vue de l'élimination des grains flojos, mais l'institut en signale le revers avec franchise : elle conduit à un séchage excessif des couches les plus externes, par exposition prolongée à l'air de séchage à 50 degrés. L'alternative proposée est simple et coûte zéro : fournir de l'air ambiant quand le grain approche de la couleur verte caractéristique correspondant à 10 à 12 pour cent, ce qui récupère la chaleur déjà stockée dans le système et dans les grains eux-mêmes.
Ce que ça donne en tasse
Ce qui est mesuré en comparaison directe vient d'un essai brésilien de 2025 déjà exploité ailleurs sur ce site, et il faut en rappeler la conclusion parce qu'elle va contre l'intuition du marché. Le séchoir dédié l'emporte sur la voie solaire traditionnelle, sans être infaillible. Au Campo das Vertentes il passe la barre des 80 points de l'échelle de la Specialty Coffee Association en début et en milieu de récolte, 81 puis 80, et tombe en dessous en fin de récolte, au même niveau que la voie traditionnelle. À l'Alta Mogiana il tient 80 points quelle que soit la date, là où la voie traditionnelle reste en dessous. Le même essai relève que le séchoir dédié réduit la population de champignons filamenteux de 38 pour cent à l'Alta Mogiana et de 44 pour cent au Campo das Vertentes, et qu'aucun échantillon n'a dépassé le seuil de détection du kit d'ochratoxine A, fixé à 2,5 microgrammes par kilo.
Ce qui est mesuré sur la température elle-même a été donné plus haut et mérite d'être répété ici, parce que c'est le résultat le plus dérangeant du dossier : l'essai péruvien de 2026 ne trouve aucune différence sensorielle significative entre 30, 40, 50 et 60 degrés, les quatre traitements se tenant entre 83,21 et 83,60 points. Tous restent au-dessus de 83, donc dans la catégorie spécialité.
Ce qui est mesuré sur la vitesse est l'apport de l'essai de Borém en 2018, et il donne la nuance qui manque aux deux précédents : la qualité dépend de l'interaction entre la température de bulbe sec et le point de rosée, c'est-à-dire entre la chaleur et la sécheresse de l'air. Un séchage conduit à 35 degrés avec un air très sec perd en qualité ; un séchage conduit à 45 degrés perd en qualité aux deux bouts.
Ce qui est mesuré sur la cinétique, enfin, donne les ordres de grandeur pratiques. Un essai de laboratoire indonésien en séchoir rotatif tenu à 60 degrés, avec régulation du ventilateur, donne 270 minutes pour 1 kilo à 11,28 pour cent d'humidité finale, 330 minutes pour 2 kilos à 9,92 pour cent, et 450 minutes pour 3 kilos à 10,92 pour cent. Un protocole colombien suivi par spectroscopie proche infrarouge tourne beaucoup plus doucement : 40 degrés, une agitation de 35 secondes toutes les heures, jusqu'à 10 à 12 pour cent.
La synthèse est donc la suivante, et il faut la formuler précisément parce qu'elle contredit un préjugé répandu. Le séchage mécanique n'est pas en soi une pénalité de qualité. Il est plus rapide, plus régulier, plus sûr sur le plan sanitaire, et le seul essai comparatif publié le donne gagnant contre le soleil. Ce qui pénalise la tasse, ce n'est pas la machine, c'est une machine mal conduite : un air trop chaud, un air trop sec, un débit insuffisant, un flux non inversé, un combustible en contact avec le grain, une fin de cycle qui sur-sèche les couches externes. Chacun de ces six points a un réglage, et chacun coûte moins cher que la perte qu'il évite.
Ce qui rate
Le sur-séchage est le premier défaut du séchage mécanique, et le Codex en fait explicitement le plus courant, avec sa conséquence directe : une perte de poids, donc une perte de revenu. Cenicafé en donne le mécanisme et l'ampleur. Les grains des parties externes de la couche peuvent atteindre 6 à 7 pour cent d'humidité, parce qu'ils reçoivent l'air le plus chaud et le plus sec, à 50 degrés et au plus 15 pour cent d'humidité relative, tandis que les grains des zones intérieures reçoivent d'abord un air plus froid et plus humide. Dans les dernières heures du processus, la température et l'humidité relative de l'air au milieu de la couche dépassent 40 degrés et 40 pour cent. Le séchage est donc rapide sur les faces externes et lent au centre, et c'est au centre que l'opérateur concentre son attention, ce qui est à la fois raisonnable et coûteux.
L'hétérogénéité est le deuxième, et elle est la raison d'être de l'inversion de flux. Cenicafé a montré dès 1985 qu'inverser le sens du flux améliore l'uniformité de l'humidité finale. Un lot sorti d'un séchoir non inversé ne se rattrape pas : la dispersion des humidités individuelles reste, même si la moyenne du lot est juste, et c'est cette dispersion qui fait les torréfactions inégales.
Le croûtage est le troisième. Les couches externes du grain durcissent et emprisonnent l'eau. Les suites en sont décrites par la revue de 2026 : fissures internes au stockage ou à la torréfaction, torréfaction hétérogène, uniformité de tasse dégradée. Aucune vitesse de séchage ni aucun gradient de température au-delà desquels il se forme sur du café n'a été trouvé chiffré.
Les défauts de couleur sont le quatrième, et ils portent des noms. Le cristallisé est un grain gris-bleu, fragile et cassant, attribué à des températures de séchage au-delà de 50 degrés. Le décoloré et le moisi lui sont associés par Cenicafé, qui relie ces trois défauts à l'emploi de la combustion directe et à une température trop élevée. Le noir-vert et le vert foncé viennent d'un air d'entrée trop chaud sur des fruits immatures.
Le goût de fumée et le goût chimique sont le cinquième, et ils viennent du contact des gaz de combustion avec le café. Ils sont irrattrapables : rien en aval n'enlève une odeur de fumée d'un café vert. C'est pour cela que Cenicafé demande des séchoirs à combustion externe et des échangeurs de chaleur, et qu'il refuse la combustion directe au propane.
Le sixième risque est le moment de la chaleur plutôt que son niveau. La littérature récente observe que des températures élevées après le stade de mi-séchage sont défavorables aux attributs sensoriels. Le même degré appliqué au début, quand l'eau libre abonde et que l'évaporation refroidit la masse, et appliqué à la fin, quand elle ne la refroidit plus, ne produit pas le même effet. Un séchoir conduit à consigne constante ne fait donc pas la même chose au grain pendant toute sa marche.
Le septième est économique et concerne l'installation elle-même. La chaleur se paie, et le tableau colombien de 2000 donne un rapport de un à six entre le charbon minéral et le gazole pour la même quantité de café. Un séchoir mal isolé, un débit surdimensionné ou une combustion mal réglée déplacent le coût du séchage au point de rendre l'investissement défavorable, ce qui est le premier motif pour lequel un producteur y renonce.
Le huitième, enfin, n'est pas un risque du séchage mais son évitement, et Cenicafé le traite comme le plus grave de tous. La commercialisation du café humide, c'est-à-dire la vente du lavé non séché à un tiers, a augmenté de façon préoccupante. Elle est décrite comme un mode de commercialisation à haut risque parce que le début du séchage y est excessivement retardé : il est courant que le café ne commence pas à sécher avant quarante-huit heures après le début de la fermentation, moment où la qualité de la boisson commence à se détériorer rapidement. La perte économique s'y ajoute, et elle est calculable. Le facteur de conversion le plus employé est 2,0, c'est-à-dire qu'on paie au producteur la moitié du poids de son café lavé. Pour les humidités normales, 48 à 52 pour cent, le producteur perd entre 8 et 17 pour cent du poids de son café ; s'il vend à 40 pour cent d'humidité, donc « sec d'eau », il perd 34,8 pour cent ; s'il vend plus humide que la normale, à 56 pour cent, il gagne 1,1 pour cent. La conclusion que l'institut adresse au producteur est sans ambiguïté : sécher son café est rentable, et vendre humide fait perdre de l'argent tout en favorisant des défauts qui abîment la qualité du café colombien.
Les repères
- Espace intergranulaire d'une masse de café en parcheenviron 45 pour cent du volume total
- Surface des grains par unité de volumeenviron 780 mètres carrés par mètre cube de café en parche
- Seuil au-delà duquel Cenicafé oriente vers le séchage mécanique12,5 tonnes, soit 1 000 arrobas de parche sec par an
- Débit d'air recommandé en couche statique25 mètres cubes par minute et par mètre cube de café
- Équivalences du même débit66 par minute et par tonne de parche sec ; 20 par minute et par mètre carré pour une couche de 0,8 mètre ; 10 pour une couche de 0,4 mètre
- Ventilateurs correspondants80 mètres cubes par minute sous 6,2 centimètres de colonne d'eau pour 2 chevaux, 120 pour 3 chevaux, 160 pour 5 chevaux
- Température maximale de l'air de séchage selon Cenicafé50 degrés
- Humidité relative de cet air en entréeau plus 15 pour cent
- Température et humidité relative au milieu de la couche dans les dernières heuressupérieures à 40 degrés et 40 pour cent
- Périodicité de l'inversion du sens du fluxtoutes les 6 à 12 heures
- Épaisseur de couche, séchoir statique sans préséchagejusqu'à 40 centimètres
- Silo-secador Cenicafédeux chambres de 0,4 mètre, 20 mètres cubes par minute et par mètre carré, capacité de 60 arrobas (750 kg) à 500 arrobas (6 250 kg)
- Séchoir à trois étagescouches de 0,1 à 0,3 mètre, air à 50 degrés, 20 à 24 heures pour une humidité finale de 11 à 16 pour cent, une couche sortant toutes les 8 heures en marche continue
- Humidité à laquelle inverser le flux dans la chambre de séchage14 à 16 pour cent
- Séchoir à tambour3 à 4 tours par minute, air de 40 à 60 degrés sur le parche
- Séchoir à flux croisé45 à 65 degrés, 24 à 48 heures
- Durée toutes machines confondues24 à 72 heures
- Humidité des couches externes en cas de sur-séchage6 à 7 pour cent
- Consommation de charbon minéral granulé3,5 kilos par arrobe de parche sec
- Coûts de combustible publiés en 2000, en pesos par arrobe de parche seccharbon 220,47 ; propane en combustion directe 758 ; gazole 1 474 à raison de 0,7 gallon par arrobe
- Températures de séchage comparées en essai péruvien 2026 et notes obtenues30 degrés 83,21 points ; 40 degrés 83,50 ; 50 degrés 83,60 ; 60 degrés 83,26 ; aucune différence significative
- Durées correspondantes, même essai52 heures à 30 degrés, 34 à 40, 30 à 50, 20 à 60
- Plan de l'essai de Borém 2018bulbe sec 35, 40 et 45 degrés croisés avec point de rosée 2,6, 10,8 et 16,2 degrés
- Température maintenue dans les séchoirs décrits par Ukers en 192265 à 85 degrés
- Part des exploitations colombiennes séchant au séchoir mécanique en 20082 pour cent
- Perte de poids à la vente de parche humide, facteur de conversion 2,08 à 17 pour cent à 48-52 pour cent d'humidité, 34,8 pour cent à 40 pour cent